
A woven fabrics breaks at 420 N.
다음 표본은 487N에 도달합니다.
세 번째 기관차는 391N에서 상턱 옆에서 고장 났습니다.
패브릭이 일관성이 없나요?
Maybe. 하지만 자료 탓을 하기 전에, 테스트 환경을 살펴보세요.
표본 하나가 미끄러졌을 수도 있습니다. 다른 다른 한 명은 약간 축에서 벗어난 위치에서 그립에 들어갔을 수도 있다. 세 번째 부위는 턱이 천과 닿는 부위가 손상되었을 수도 있습니다. 그리고 실험실에서 25mm 라벨 스트립에서 50mm 스트립으로 바뀌었다면, 표본들은 직접적으로 동일
하지 않습니다.이것이 원단 인장 시험이 최종 힘 수치보다 더 흥미로운 이유입니다.
현재의 ASTM D5035-11(2024)은 대부분의 섬유 직물의 <강한 데이터-시작="908" 데이터-end="965">파절력과 신장을 결정하는 데 사용되는 라벨 스트립 및 컷스트립 절차를 다룹니다. 래블 스트립 절차는 직조 직물에 적용되며, 컷 스트립 절차는 부직포, 펠트, 딥, 코팅 섬유와 같은 재료를 포함합니다. 이 방법은 또한 습식 시험을 제공합니다.
하지만 표준 숫자만으로는 테스트 시스템 구성 방법을 알려주지 않습니다.
좀 더 실용적인 질문에 답해야 합니다:
어떤 원단 구조를 테스트하고 계신가요? 어느 방향으로? 스트립은 어떻게 준비해야 할까요? 시본은 실제로 어디에서 힘으로 부서질까요? 미끄러지거나 턱 손상 없이 어떻게 잡을 수 있을까요? 그리고 파열되기 전에 얼마나 많은 신장이 필요한가요?
그런 질문들은 기계 용량보다 먼저 나와야 합니다.
ASTM D5035가 실제로 측정하는 것들
ASTM D5035는 온라인에서 <강한 data-start="1712" data-end="1744"> 직물 인장 강도 시험으로 자주 소개됩니다.
이해할 만한 검색 언어이지만, 중요한 구분을 흐릴 수 있습니다.
ASTM D5035는 <강한 data-start="1871" data-end="1904">스트랩 시편을 이용한 파손력과 신장에 대해 특히 다룹니다.
테스트가 다음과 같다고 가정하자:
Breaking Force = 680 N
이 결과는 테스트 조건에서 정의된 원단 스트립이 전달하는 힘을 나타냅니다.
MPa에서 자동으로 재료 인장 응력이 되는 것은 아닙니다.
금속이나 플라스틱을 시험하는 데 익숙한 경우, 인장 응력을 계산할 때 힘을 원래 시료 단면적으로 나누는 경우가 많아 이 구분은 놓치기 쉽습니다.
Fabric은 다릅니다. 실, 섬유, 코팅 또는 접착 재료의 구조적 조립체입니다. 그 구조는 기계적 대응의 일부입니다.
직조 직물의 경우, 테스트는 단순히 섬유 재료의 강도를 묻는 것이 아닙니다. 정해진 실들을 적재하는 동안 원단 구조 내에서 실들이 상호작용합니다.
ASTM은 라벨 스트립 결과가 직물 내부의 실의 유효 강도와 같은 수의 원단 외부의 실의 합산 강도를 비교하는 데 유용할 수 있음을 언급합니다.
그래서 언어를 정확히 유지하세요:
Force at break는 힘의 결과입니다.
인장 기계에서 테스트했다고 해서 일반적인 MPa 값으로 바꾸지 마세요.

Raveled Strip 또는 Cut Strip?
이 결정은 로드셀 선택 전에 내려집니다.
ASTM D5035는 raveled-strip과 컷-스트립 절차를 모두 포함하지만, 단순히 동일한 샘플을 준비하는 두 가지 편리한 방법은 아닙니다.
직조 직물의 경우, 일반적인 경로는 래블 스트립 처리입니다. 가장자리 실은 원하는 시료 폭이 확정될 때까지 제거합니다.
이렇게 하면 테스트 스트립을 통과하는 실들이 정해
져 있습니다.컷 스트립 절차는 부직포, 펠트, 딥, 코팅 직물과 쉽게 분리되지 않는 일부 직조 소재에 사용됩니다. ASTM은 가장자리 실이 테스트 중 계속 풀릴 수 있으므로, 제대로 라블할 수 있는 원단에 컷스트립 절차를 사용하는 것을 주의합니다.
이 구분은 표본을 다루면 매우 물리적으로 구분됩니다.
가장자리가 조절된 가장자리의 직조 스트립과 폭에 맞게 직접 절단된 부직조 스트립은 실험실 반대편에서 비슷해 보일 수 있습니다. 기계적으로는 같은 표본이 아닙니다.
그래서 장비 문의는 다음과 같이 시작하는 것입니다:
ASTM D5035 인장 시험기가 필요합니다.
아직 후속 조치가 필요합니다:
어떤 패브릭을 테스트하고 계신가요?

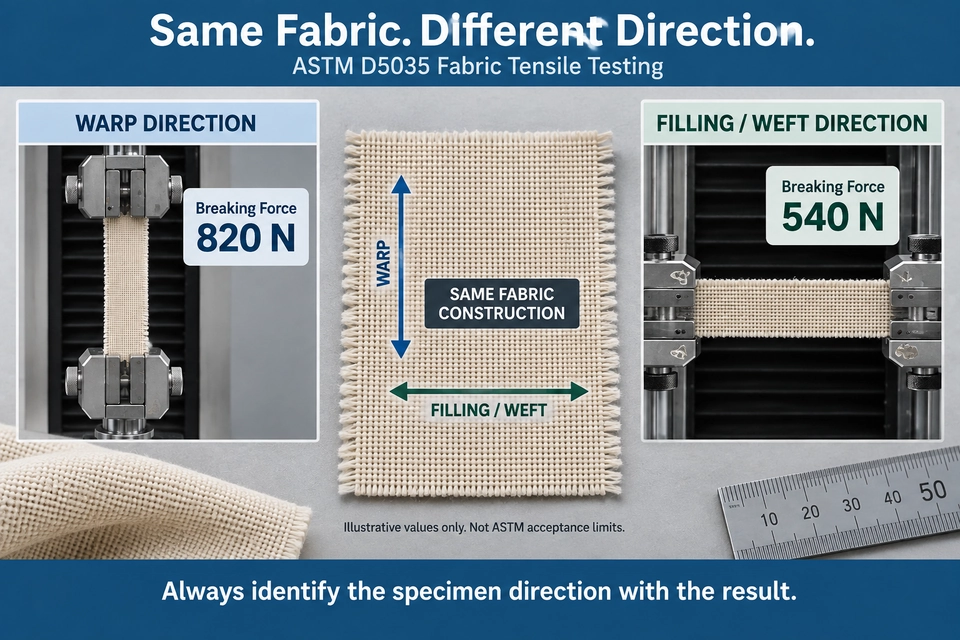
하나의 패브릭은 두 가지 매우 다른 결과를 낼 수 있습니다
직조 직물이 반드시 하나의 보편적인 "절단력"을 가지는 것은 아닙니다.
방향이 중요합니다.
날실 방향을 따라 표본을 가져가면 하나의 실 시스템을 적재하는 셈입니다. 샘플링 방향을 돌리고 충전(위프트) 방향을 따라 테스트하면 반응이 상당히 다를 수 있습니다.
예를 들어, 산업용 직물이 다음과 같은 것을 생산한다고 상상
해 보세요:Warp: 820 N
Filling: 540 N
이들은 단지 설명용이지만, 차이 자체는 놀랍지 않습니다.
실 종류, 실 수, 크림프, 구조, 가공 모두 방향성 동작에 영향을 줄 수 있습니다.
그래서 누군가 우리에게 말한다면:
우리 천은 보통 약 700N에서 끊어집니다.
유용한 다음 질문은:
어느 방향으로?
이 정보는 장비 선택에도 중요합니다.
만약 양쪽 주요 원단 방향이 품질 관리 프로그램에 포함된다면, 로드셀과 그립 구성은 초기 장비 논의 중 테스트된 시료만 포함하는 것이 아니라 두 방향을 모두 포함해야 합니다.
50 mm 결과는 25 mm 결과가 아닙니다 × 2
이것은 스트립 테스트에서 가장 쉽게 저지르기 쉬운 실수 중 하나입니다.
실험실이 일반적으로 다음을 준비한다고 가정하자:
25 mm (1 in.) 라벨 스트립
실 수가 적은 직조 원단이 도착하는데, 그 폭으로는 충분한 실을 공급할 수 없습니다.
따라서 실험실은 다음을 사용합니다:
50 mm (2 in.) 스트립
이제 테스트가 다음과 같이 나온다고 상상해 보세요:
25 mm 표본 → 410 N
50 mm 시료 → 760 N
두 번째 결과를 정규화하고 싶은 유혹이 있습니다:
760 ÷ 2 = 380 N
Don't.
ASTM D5035는 시료 폭에 20 실 수가 적을 경우 라벨 스트립 절차를 권장하지 않는다고 명시합니다. 25mm 스트립에 20개의 실을 구할 수 없다면 50mm 스트립을 사용해야 합니다.
더 중요한 점은, ASTM이 50mm 시편의 관측된 힘이 일반적으로 <강한 데이터-시작="7446" 데이터-end="7459">25mm 시편에서 관찰된 힘의 두 배가 되지 않는다고 명시하고 있습니다. 따라서 50 mm 결과는 25 mm 결과에 수학적으로 조정된 것이 아니라 관측된 것으로 보고됩니다.
이것은 패브릭 테스트에 대해 유용한 정보를 제공합니다:
Width는 단순히 계산 내 곱셈이 아니라 테스트된 구조를 변경합니다.
명목상 인접한 두 개의 실 그룹이 반드시 두 개의 독립적인 25mm 시료가 나란히 작동하는 것처럼 행동하지는 않습니다.
따라서 결과를 보고할 때 샘플 맥락을 보존하세요.
760 N은 시험이 실제로 산출하지 않은 수학적으로 편리한 "380 N 등가"보다 더 의미 있습니다.

그립이 테스트에서 가장 어려운 부분인 경우가 많습니다
5 kN 프레임은 보통 600N 정도에서 파손되는 섬유에 충분한 용량을 제공합니다.
그렇다고 해서 테스트가 쉽다는 뜻은 아닙니다.
너무 가볍게 클램프하면 표본이 턱에서 빠져
나갑니다.너무 강하게 클램프하면 그립 끝부분에서 원단이 파손될 수 있습니다.
약간 비뚤어진 상태로 설치하면 한쪽이 다른 쪽보다 먼저 하중을 전달하기 시작합니다.
모두 세 가지 상황에서도 화면에서 완전히 믿을 만한 숫자를 만들어낼 수 있습니다.
그게 문제입니다.
믿을 만한 숫자가 반드시 유효한 결과는 아닙니다.
ASTM D5035는 이 실용적인 문제를 인식하고 있습니다. 특히 강한 섬유와 유리섬유 섬유의 경우, 시료가 클램프에서 미끄러지거나 그립 작용으로 손상되는 것을 방지하기 위한 주의가 필요할 수 있습니다.
실제로는 세 가지를 찾습니다.
우선, 시료는 설치된 위치에 있어야 합니다. 검사 중에 미끄러지면, 시체 확장처럼 보이는 부분이 사실 그립 내부의 움직임일 수 있습니다.
둘째, 턱 자체가 지배적인 고장 유발 요인이 되어서는 안 됩니다.
그립 바로 옆에서 반복적으로 부러지는 표본은 조사할 가치가 있습니다. 클램핑 힘이 더 많다고 해서 자동으로 답이 되는 것은 아닙니다.
셋째, 스트립은 하중 경로에 곧장 진입해야 합니다.
각도를 두고 설치된 패브릭 스트립은 폭에 걸쳐 불균등하게 하중이 시작될 수 있어, 테스트가 많이 진행되기 전에 반복성이 어려워집니다.
따라서 목표는 다음과 같습니다:
최대 그립 힘.
It: is:
새로운 고장 메커니즘을 만들지 않고도 통제되지 않은 움직임을 막을 수 있는 충분한 제약.
그래서 섬유 그립은 기계 선택 후 추가되는 액세서리가 아니라 테스트 시스템의 일부로 취급되어야 합니다.

Before You Blame the fabric
높은 산란이 재료 일관성이 부족하다는 의미는 아닙니다.
결과가 이상해 보일 때, 실패한 시료와 테스트 설정이 어디서부터 시작해야 하는지 알려줍니다.
| What you see) | 먼저 확인 |
|---|---|
| 턱 옆에 반복적으로 끊김 | 그립 압력, 그립 표면, 그리고 국소 시료 손상 |
| 로딩 중 원단이 움직 | 입니다그립면, 클램핑 상태 및 시료 설치 |
| 먼저 한쪽 가장자리가 팽팽해지는 | 정렬 및 시료 준비 |
| 길이가 유난히 높아 보입니다. | 시료 미끄러짐 및 확장 측정법 |
| 결과가 갑자기 더 흩어집니다 | 시료 준비, 컨디셔닝, 정렬 및 그립 설정 |
이것은 ASTM 수용 테이블이 아닌 진단 체크리스트입니다.
중요한 것은 <강한 data-start="11603" data-end="11623">material failure와 테스트 시스템 문제를 분리하는 것입니다.
Breaking Force와 Elongation은 이야기의 다른 부분을 말합니다
시료가 설치되었습니다.
기계가 확장을 시작합니다.
힘이 상승하면서 직물이 형태를 바꾼다.
결국, 파열이 발생합니다.
힘 측정의 답은 다음과 같습니다:
스트립이 얼마나 많은 부하를 견뎠나요?
신장 결과는 다음과 같습니다:
표본이 얼마나 연장되었나요?
이 두 측정값은 관련이 있지만 상호 교환 가능하지 않습니다.
이는 섬유 구조에서 특히 중요한데, 실제 실 파손 전에 여러 메커니즘이 필요하기 때문입니다: 직선 가공, 실 재배열, 디크림핑, 원단 또는 접착 구조의 변형
등이 있습니다.두 패브릭은 유사한 절단력을 달성할 수 있지만, 여전히 매우 다른 힘 확장 거동을 일으킬 수 있습니다.
따라서 테스트 시스템을 구성할 때는 다음과 같이 끝내지 마세요:
최대 힘 = 800 N.
또한 질문하기:
파손 전에 얼마나 연장될 것으로 예상하나요?
and:
해당 절차에서 어떤 신장 결과를 보고해야 하나요?
이 답변들은 기계 이동, 테스트 공간, 측정 전략에 영향을 미칩니다.
"는 "What speed Should I Enter?"로 시작하지 마세요.
이는 인장 시험에서 가장 흔히 묻는 질문 중 하나입니다.
또한 종종 너무 일찍 묻는 경우가 많습니다.
ASTM D5035는 <강한 data-start="12947" data-end="13007">상수 신장률(CRE) 인장 시험기를 선호합니다. 또한 서로 다른 원리로 작동하는 인장 기계의 결과를 직접 비교하는 것은 주의를 기울입니다.
비교 시험에 다양한 기계 유형을 사용할 때, ASTM은 <강한 data-start="13199" data-end="13234">20 ± 3초의 일정한 시간 파손 방식을 식별합니다. 구매자와 공급자가 달리 동의하지 않는 한 분쟁 상황에서도 동일한 '상시 파단 시간' 조건이 적용됩니다. 이러한 조건에서도 ASTM은 서로 다른 기계 원리의 데이터가 여전히 상당히 다를 수 있다고 지적합니다.
이는 관련 없는 실험실 절차에서 크로스헤드 속도 수치를 복사하는 것보다 더 유용합니다.
실제 설정에서는 다음을 고려해야 합니다:
applicable procedure
specimen geometry
fabric response
machine principle
customer 또는 product specification
속도 설정이 이 방법의 일부입니다.
이 방법 자체는 아닙니다.
실제로 어디서 원단이 끊어지나요?
이제 기계와 로드셀 용량에 대해 이야기할 수 있습니다.
QC 실험실이 여섯 가지 직물 계열을 테스트한다고 가정해 봅시다.
과거 제단 결과 범위는 대략 다음과 같습니다:
180 N to 2.1 kN
하지만 매일 검사되는 표본의 약 4분의 3은 다음과 같은 시기에 속합니다:
350 and 900 N
5 kN 프레임이 최대 예상 힘을 커버할 수 있습니다.
Good.
하지만 그건 단 하나의 질문에 대한 답입니다:
시스템이 부하를 감당할 수 있을까요?
완전히 답변하지는 않습니다:
실험실에서 매일 신뢰할 수 있는 힘 측정이 필요한 곳은 어디인가요?
그래서 둘 다 알고 싶습니다:
최대 기대 힘
normal working-force distribution)
로드셀 설정 시 사용됩니다.
실험실이 단일 제품만 테스트할 경우에도 같은 논리가 적용됩니다.
"5 kN 미만"은 다음과 같은 것만큼 유용하지 않습니다:
일반적인 시범은 450에서 700N 사이에서 파손됩니다. 가끔 900N 근처의 수치를 볼 수 있습니다.
이제 테스트가 실제로 어디에 있는지 알게 되었습니다.

Dry Result 또는 Wet Result?
표본 상태는 보고서 하단의 잊혀진 줄이 되어서는 안 됩니다.
ASTM D5035는 조건 또는 습식 상태에서 직물을 시험할 수 있도록 규정합니다.
적용 요건에 습식 시험이 요구된다면, 그립에 들어가는 재료는 어제 테스트된 조건화된 시료와 물리적으로 다릅니다.
이는 원단 반응에 영향을 줄 수 있으며, 재료에 따라 그립 인터페이스에서의 거동에도 영향을 줄 수 있습니다.
결과를 포함한 조건을 기록합니다.
그리고 조건 테스트와 습식 테스트가 모두 프로그램에 포함되어 있다면 장비 공급업체에 알려주세요. 고정 적합성은 견적 단계에서 보내진 건조 샘플이 아니라 실제 시료 상태를 고려해야 합니다.
실용적인 ASTM D5035 시험 시스템은 무엇이 필요한가?
이 시점에서 답은 더 명확해질 것입니다.
단순히 "인장 기계"가 아닙니다.
전체 설정은 테스트를 반복 가능하게 만들어야 합니다.
The frame)
원하는 원단에 충분한 힘 용량, 제어된 확장, 테스트 공간, 이동 거리를 제공해야 합니다.
로드셀
이 측정은 예상 힘을 포함하면서도 실제로 일상적인 검사가 이루어지는 지역에 맞게 합리적이어야 합니다.
섬유 손잡이
이들은 시료를 통제되지 않은 미끄러짐 없이 고정해야 하며, 턱 가장자리가 선호하는 고장 위치로 기울지 않도록 해야 합니다.
측정 및 소프트웨어
시스템은 실험실에서 요구하는 출력을 생성해야 하며, 여기에는 절단력, 신장, 힘-확장 곡선, 그리고 보고에 필요한 시료 및 시험 정보가 포함될 수 있습니다.
모두 이러한 결정들 중 일부는 패브릭에 따라 다릅니다.
먼저 프레임을 선택하고 나중에 시료를 계산하는 것은 역전입니다.
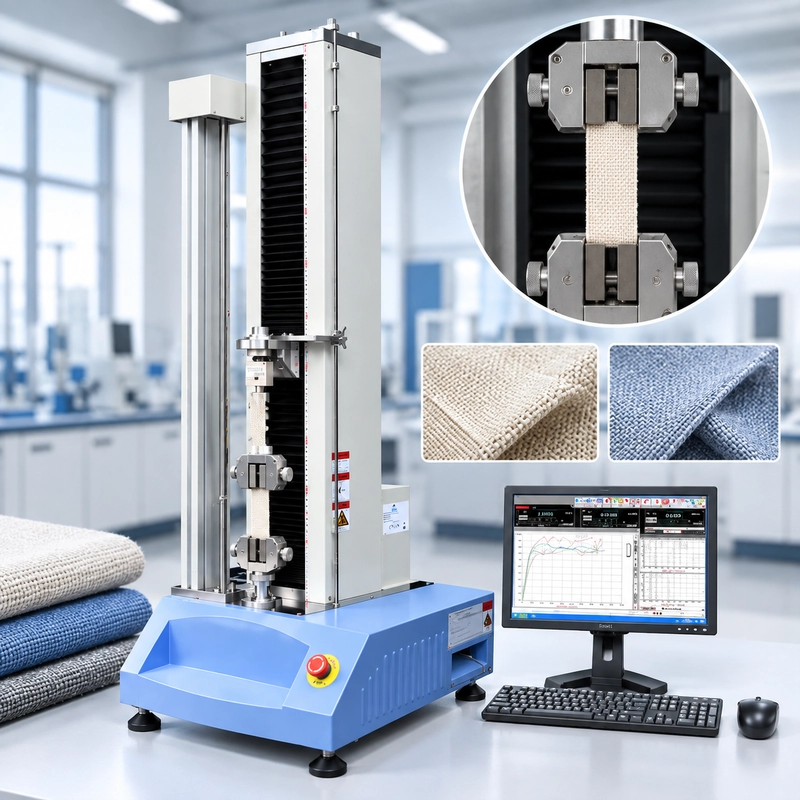
Fabric Testing을 위한 ITM-LAB RS-8010A 구성
저강도에서 중중출력 섬유 프로그램의 경우, the ITM-LAB RS-8010A는 스트립 인장 테스트에 적합한 섬유 그립으로 구성할 수 있습니다.
RS-8010A 플랫폼은 다음과 같은 병력 구성을 지원합니다:
50 N to 5 kN
이는 ASTM D5035가 5kN 기계를 요구한다는 뜻은 아닙니다.
이는 실제 애플리케이션에 따라 플랫폼을 해당 범위 내에서 구성할 수 있음을 의미합니다.
RS-8010A를 구성하기 전에 우리가 원하는 정보는 다음과 같습니다:
- fabric construction;
- raveled-또는 cut-strip requirement;
- specimen width;
- 워프 및/또는 채우기 방향;
- 일반적인 제절 힘;
- 최대 예상 파손력;
- expected elongation;
- 조건 또는 습식 테스트;
- 일별 대략적인 테스트 수;
- 현재 미끄러짐이나 턱 부러짐 문제.
이 정보를 알면 프레임 용량은 종종 쉬운 부분입니다.
로드셀 범위와 섬유 그립은 구성이 적용에 따라 달라집니다.

현실적인 장비 선택 예
시다음 질문을 고려해 보십시오:
소재: 직조 폴리에스터 직물
Method: ASTM D5035
절차: Raveled strip
방향: 워프 + 채움<br data-start="18864" data-end="18867"><strong data-start="18867" data-end="18894">일반적인 파절력: 350–650 N<br data-start="18904" data-end="18907"><strong data-start="18907" data-end="18928">Expected Maxim um: <800 N<br data-start="18935" data-end="18938"><strong data-start="18938" data-end="18959">필요 결과: 파힘 + 신장<br data-start="18987" data-end="18990"><strong data-start="18990" data-end="19001">부피: 하루 120
여기 충분한 정보가 있어 합리적인 장비 결정을 내리기 시작할 수 있습니다.
가장 먼저 하지 말 것은:
5 kN machine.
프레임은 단지 하나의 조각일 뿐입니다.
이 직물이기 때문에 라벨 스트립 작업은 해당 요구사항에 맞게 평가할 수 있습니다. 그 후 모든 샘플이 25mm여야 한다고 자동으로 가정하는 대신 시료 폭과 실 밀도를 확인할 수 있습니다.
다음으로 힘(force)을 보세요.
대부분의 표본은 350에서 650N 사이로 예상되며, 최대 기대 고도는 800N 이하입니다.
이렇게 하면 단순히 이렇게 말하는 것보다 노동력 분포를 훨씬 더 잘 알
수 있습니다: <p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kN이제 그립을 보세요.
만약 고객의 현재 문제가 500N에서의 시료 미끄러짐이라면, 더 큰 프레임으로는 해결되지 않습니다.
시료가 390N에서 턱에서 반복적으로 파손된다면, 고장을 이해하지 못한 채 클램핑 압력을 올리면 문제가 악화될 수 있습니다.
고정구는 실제 패브릭과 함께 평가해야 합니다.
신장도 필요하므로 예상되는 시료 확장과 측정 방법을 확인해야 합니다. 이용 가능한 이동 및 시험 공간은 시험을 편안하게 수용할 수 있어야 합니다.
그렇다면 파손력과 관련 없는 숫자가 하나 있습니다:
120 specimens/day
이 볼륨에서 작업자는 실제 인장 운동 외부에서 상당한 시간을 보냅니다:
부하 식별 → →클램프 정렬 →→ 테스트 → → 레코드 제거
기술적으로는 괜찮지만 적재하기 불편한 그립은 일상적인 생산성 문제로 이어질 수 있습니다.
이 예시에서 RS-8010A + 적합한 섬유 그립이 평가하기에 논리적인 시스템이다.
하지만 그 결론은 선택 과정의 끝에 나오는 것이지, 시작이 아니다.
ASTM D5035 직물 인장 시험 시스템 선택 로드맵

장비 문의 시 무엇을 보내야 할까요?
20페이지짜리 명세서가 필요하지 않습니다.
유용한 문의는 짧을 수 있습니다.
패브릭 구조, 적용 가능한 D5035 절차, 시편 폭, 시험 방향, 예상 힘 범위, 요구된 신장 결과, 시편 상태, 대략적인 일일 시험 부피를 전송합니다.
이미 문제가 있다면 그것도 보여줘.
그립에서 미끄러진 표본의 사진이 필요하다고 생각하는 기계를 설명하는 다른 단락보다 더 유용할 수 있습니다.
턱 옆에서 지속적으로 부러지는 표본도
마찬가지입니다.실패한 시료는 정보를 포함합니다.
ASTM D5035 FAQ
ASTM D5035는 무엇을 테스트하나요?
현재 ASTM D5035-11(2024)은 대부분의 섬유 직물의 파단력과 길이를 측정하는 라벨 스트립 및 컷 스트립 절차를 다루며, 습식 시험도 포함하고 있습니다.
ASTM D5034와 ASTM D5035의 차이점은 무엇인가요?
ASTM D5035는 strip 방법을 다룹니다. ASTM D5034는 grab 및 수정-grab 절차를 다룹니다. D5035 범위는 해당 절차를 사용하여 절단력과 신장 측정을 위해 D5034를 구체적으로 안내합니다.
두 가지 모두 인장 시험 장비를 사용해 수행할 수 있기 때문에 서로 교환 가능하다고 간주해서는 안 됩니다.
raveled strip과 cut strip의 차이점은 무엇인가요?
라벨 스트립 절차는 직조 직물에 적용됩니다. 테스트 너비를 정하기 위해 가장자리 실을 제거합니다.
컷 스트립 절차는 부직포, 펠트, 담그, 코팅 섬유 등 다양한 소재에 적용되며, 쉽게 절단할 수 없는 직조 직물에도 적용될 수 있습니다. ASTM은 가장자리 실이 테스트 중 풀릴 수 있기 때문에 적절히 래블링이 가능한 원단에 대해서는 컷스트립 방식을 권장하지 않습니다.
ASTM D5035가 뜨개질 원단에 적합한가요?
ASTM D5035는 11% 이상의 신축성이 높은 니트 원단이나 기타 섬유 원단에는 권장되지 않습니다.
대체 방법을 선택하기 전에 해당 제품이나 고객 사양을 반드시 확인해야 합니다.
50mm 스트립 결과를 25mm 결과로 변환할 수 있나요?
단순히 힘을 2로 나누는 것이 아닙니다.
ASTM D5035는 25mm 라블 스트립이 최소 20개의 실을 공급하지 못할 경우 50mm 스트립을 사용해야 한다고 명시합니다. 또한 50mm 시편의 관측된 힘은 일반적으로 25mm 시편의 두 배가 아니므로, 50mm 결과는 25mm로 수학적으로 조정된 것이 아니라 관찰된 것으로 보고된다고 언급합니다.
왜 내 원단이 그립 부분에서 계속 끊어지나요?
가능한 원인으로는 과도한 국소 그립 압력, 부적절한 턱 표면, 시료 정렬 불일치, 또는 그립에 의한 응력 집중 등이 있습니다.
ASTM은 클램프 미끄러짐 및 그립 손상을 일부 강한 유리섬유 직물에 대해 특별한 주의가 필요한 문제로 인식합니다.
따라서 반복적인 턱 부위 파손은 자동으로 전형적인 직물 파열로 받아들여지지 않고 조사해야 합니다.
ASTM D5035에 적합한 인장 시험기는 무엇인가요?
"ASTM D5035"라고 단지 말한다고 해서 단일 기계 용량이 정의되는 것은 아닙니다.
선택 시 예상 파손력, 정규 작업력 분포, 원단 구조, 시편 너비, 그립 요구사항, 예상 신장, 이동 범위, 일일 시험 부피를 고려해야 합니다.
설정된 힘과 이동 능력 내에서 적용되는 경우, ITM-LAB RS-8010A (50 N–5 kN)는 적절한 섬유 그립으로 평가할 수 있습니다.
표준 번호는 시작 지점일 뿐
입니다ASTM D5035는 실험실에 스트립 테스트를 위한 정의된 틀을 제공합니다.
패브릭이 다음에 일어나는 많은 일을 결정합니다.
직조 원단은 라벨 스트립이 필요할 수 있습니다.
비직포는 절단 스트립이 필요할 수 있습니다.
같은 롤에서 시편을 휘르고 채우는 경우 매우 다른 파절력을 낼 수 있습니다.
실 수가 적은 원단은 25mm에서 50mm로 이동해야 할 수 있으며, 결과적인 힘은 단순히 2로 나눌 수 없습니다.
미끄러운 섬유는 프레임 용량보다 그립 상태를 더 중요하게 만들 수 있습니다.
매일 120개의 샘플을 테스트하는 실험실은 주 5개 시료를 운영하는 연구개발팀과는 다른 장비 문제를 겪고 있습니다.
그래서 다음으로 시작하는 대신에:
인장 시험기를 사야 할까요?
start here:
실제로 어떤 패브릭을 테스트하고 있나요?
그리고 작업 방향으로:
직물 제작 → 스트립 절차 →→ 시료 폭 방향→ 파절력 → 작업 범위 → 로드셀 → 섬유 그립 → 신장 → 시험 조건 → 시험 조건
많은 저중형 힘 섬유 프로그램에서는 이 과정이 <강한 data-start="26362" data-end="26412">RS-8010A가 올바르게 선택된 섬유 그립으로 이어질 수 있습니다.
하지만 기계는 선택 과정의 결과여야 합니다.
시작 가정이 아닙니다.
