
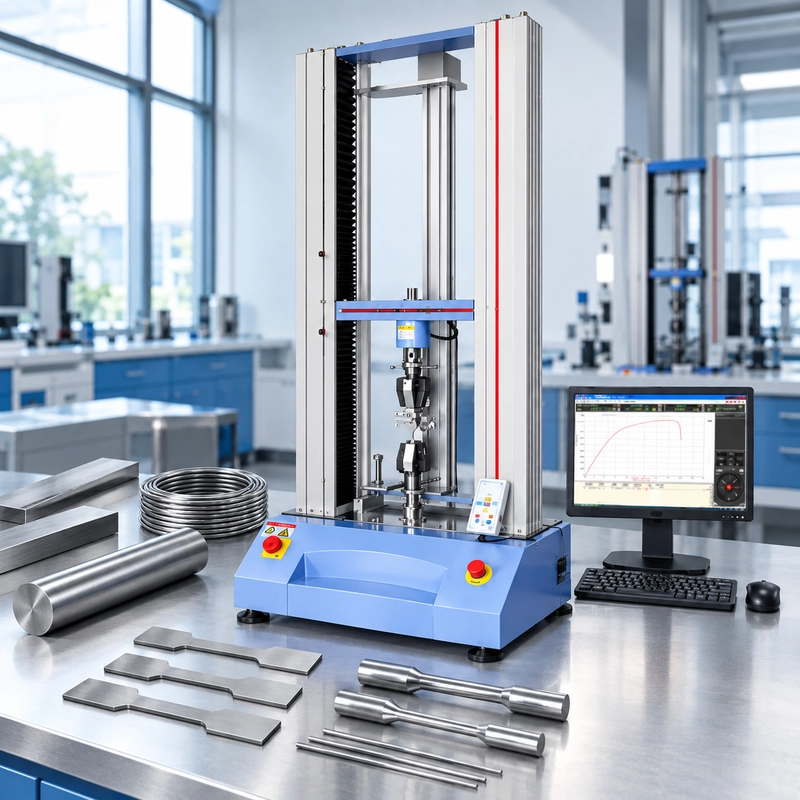
두 개의 RFQ가 같은 책상 위에 도착합니다.
두 명 모두 다음과 같습니다:
ISO 6892-1용 인장 시험기가 필요해.
첫 번째 도면은 얇은 알루미늄 시편을 보여줍니다.
두 번째 사진은 가공된 고강도 강철 바를 보여줍니다.
동일한 인용문을 자동으로 받아서는 안 됩니다.
표준은 동일합니다. 힘은 완전히 다를 수 있습니다. 로드셀, 그립, 익스소미터, 제어 방법, 테스트 워크플로우도 마찬가지입니다.
이것이 바로 이 가이드가 말하는 구분입니다.
ISO 6892-1은 테스트 방법 요구사항입니다. 이것은 기계 사양이 아닙니다.
장비를 선택할 때 유용한 출발점은 표준 숫자만이 아닙니다. 그것은 실험실 작업대에 앉아 있거나 곧 앉을 표본입니다.
ISO 6892-1은 기계 사양이 아닙니다
현재 판은 ISO 6892-1:2019, 금속 재료 — 인장 시험 — 1부: 상온에서의 시험 방법. ISO는 2025년에 판을 검토하고 확인했으니, 여전히 최신입니다. 금속 재료의 인장 시험 방법을 명시하고, 상온에서 측정할 수 있는 기계적 특성을 정의합니다.
이것이 테스트의 정의입니다.
하나의 범용 기계 구성을 정의하지 않습니다.
얇은 시트 시료와 가공된 원형 막대는 모두 ISO 6892-1 테스트 프로그램에 포함될 수 있습니다. 하지만 어떤 것은 20 kN 이하로 고장이 날 수 있고, 다른 것은 100 kN 이상이 필요할 수 있습니다.
두 표본이 비슷한 최대 힘을 내더라도 동일한 그립을 사용하지 않을 수 있습니다.
그리고 한 실험실은 인장 강도만 필요하고, 다른 실험실은 변형률이 제어된 증명 강도만 필요하다면, 측정 및 제어 요구사항은 다시 달라집니다.
그래서 문의가 다음과 같이 나올 때:
ISO 6892-1 기계 필요.
우리는 이미 표준을 알고 있습니다.
우리가 아직 필요한 건 테스트야.

우리가 필요한 첫 번째 숫자: 예상 힘
시료 도면을 보여주면 시험 요구사항을 기계 요구사항으로 전환할 수 있습니다.
초기 장비 크기 추정에 유용한 추정치는 다음과 같습니다:
예상 최대 힘 ≈ 원래 단면적 × 예상 인장 강도
이것은 ISO 테스트 절차나 수락 계산이 아닙니다. 이는 기계 선택을 위한 실용적인 첫 번째 추정치입니다.
<강한 data-start="3029" data-end="3046">8mm 직경의 가공된 둥근 시료를 취합니다.
단면적은 다음과 같습니다:
A₀ = π × 8² / 4 ≈ 50.3 mm²
예상 인장 강도가 대략 600 MPa일 경우:
50.3 mm² × 600 N/mm² ≈ 30,200 N
그래서 대략적으로는:
30 kN
이제 두 가지만 변경하세요: 시료 직경과 재료 강도.
16mm 직경 단면과 예상 인장 강도 900 MPa를 취합니다.
영역은 다음과 같습니다:
A₀ ≈ 201.1 mm²
and:
201.1 mm² × 900 N/mm² ≈ 181,000 N
또는 대략적으로:
181 kN
동일한 ISO 표준.
약 6배의 힘.
그 차이는 테스트를 완전히 다른 기계 용량 범위로 이동시킬 만큼 큽니다.
"강철 인장 시험"과 같은 설명만으로는 장비 선택에 충분하지 않은 이유도 보여줍니다. 재료 등급도 중요하지만, 기하학적 특성도 그만큼 중요합니다.
평면 표본의 경우에도 동일한 1차 통과 논리가 적용됩니다:
A₀ = 너비 × 두께
Then:
<강한 데이터-시작="3923" 데이터-끝="3982">A₀ × 예상 인장 강도 ≈ 예상 최대 힘
계산은 단순히 데이터시트에서 가장 쉽게 찾을 수 있는 명목값이 아니라 시험 대상 재료와 시료에 대한 현실적인 상한 기대값을 사용해야 합니다.
이 예시들은 장비 크기 계산 전용입니다. 이들은 ISO 6892-1에서 규정한 시편 치수, 인장 강도, 수용 값이 아닙니다.

50 kN 프레임은 로드셀 질문에 답하지 않음
실험실에서 가장 큰 표본이 약 42 kN에 도달할 것으로 예상된다고 가정하자.
50 kN 프레임은 즉시 관련성이 있습니다.
하지만 이제 다른 질문을 해보세요:
실험실의 대부분 테스트는 실제로 어디서 이루어지나요?
아마도 작업 부하가 이렇게 생길 수 있습니다:
대부분의 일일 표본: 8–25 kN
Occasional specenes: 35–42 kN
이 장비 대화를 바꿉니다.
42kN 수치는 프레임이 충분한 용량을 갖추었는지 평가할 때 중요합니다.
이 자체만으로는 실험실에서 검증된 측정 성능이 필요로 하는 힘 범위를 설명하지 않습니다.
이 결정들은 관련되어 있지만 동일하지는 않습니다:
예상 상부 힘
→ 프레임 용량을 정의하는 데 도움을 줍니다.
Routine force distribution
→는 힘 측정 구성을 정의하는 데 도움을 줍니다.
필요한 검증된 측정 범위
→는 로드셀 시스템을 선택하고 검증할 때 고려해야 합니다.
ISO 7500-1은 정적 단축 인장/압축 시험기의 힘 측정 시스템의 교정 및 검증을 위한 관련 ISO 표준입니다; 현재 ISO는 이 표준을 기계시험 카탈로그에 등재하고 있습니다.
이것이 우리가 최대 힘만으로 인장 시스템을 지정하는 것을 선호하지 않는 이유 중 하나입니다.
각각 50 kN 프레임이 필요한 두 실험실을 상상해 보세요.
대부분의 시간을 5에서 15 kN 사이에서 보냅니다.
다른 하나는 대부분의 시간을 30에서 45 kN 사이에서 보냅니다.
기계적으로는 둘 다 프레임에 맞을 수 있습니다.
측정 관점에서 보면, 두 작업은 동일한 작업이 아닙니다.
훨씬 큰 프레임을 사도 문제가 자동으로 해결되는 것은 아닙니다. 기계 명판에 인쇄된 더 큰 용량은 적절히 선택되고 검증된 힘 측정 구성을 대체하지 않습니다.
더 나은 RFQ는 두 개의 숫자를 제공합니다:
합리적으로 예상하는 최대 힘은 얼마인가요?
대부분의 표본은 어디서 검사하나요?
이 두 답변이 "50 kN 기계 필요"보다 더 유용하다.

고객은 Rp0.2가 필요합니다. 이제 어떻게 해야 할까요?
지금까지는 주로 힘에 대해 이야기해왔습니다.
그 후 고객은 RFQ에 한 줄을 추가합니다:
필요한 결과: Rp0.2, Rm, A.
이제 변형 측정에 대해 이야기해야 합니다.
로드셀은 force를 제공합니다.
이 힘과 원래 시료 단면적을 결합하면 응력이 됩니다.
하지만 Rp0.2와 같은 증명 강도는 응력과 시료 변형률 간의 관계에 따라 달라집니다.
즉, 또 다른 측정 채널이 필요하다는 뜻이네요.
Force channel
Load cell
↓
Force
↓
Stress
Strain channel
Extensometer
↓
Extension
↓
Strain
이 채널들을 모으면 관련 스트레스-변형 반응을 평가할 수 있습니다.
공개 ISO 6892-1 시험 지침 역시 정밀 힘 측정과 시료 확장 측정을 방법의 특성 결정 시 주요 장비 요구사항으로 규정하고 있습니다.
이 때문에 익스텐소미터는 견적 끝에 추가되는 일반적인 액세서리로 취급되어서는 안 됩니다.
우리는 이 기술이 무엇을 해야 하는지 알아야 합니다.
초기 게이지 길이는 어떻게 되나요?
어떤 균주 범위를 커버해야 하나요?
어떤 결과가 필요한가요?
시료에 상당한 소성 변형으로 남아 있나요, 아니면 시험 절차가 다르게 구성
되어 있나요?그리고 한 가지 더 질문이 있습니다:
익스텐소미터가 시료만 측정하는 건가요, 아니면 그 신호가 기계를 제어하는 건가요?
이는 선택한 테스트 속도 방법에 따라 다릅니다.

방법 A1 제어 시스템 요구사항 변경
이 부분에서 두 대 모두 ISO 6892-1을 지원한다고 주장하는 두 대의 기기를 더 자세히 비교할 필요가 있을 수 있습니다.
ISO 6892-1은 테스트 속도 제어에 대한 서로 다른 접근 방식을 구분합니다. 장비 선택의 유용한 구분은 다음과 같습니다:
Method A1
익스텐소미터 신호를 이용한 폐쇄 루프 변형률 제어.
Method A2
미리 선택되거나 조정된 크로스헤드 속도를 이용한 오픈 루프 변형률 제어.
Method B
해당 영역의 스트레스 속도를 기반으로 제어.
ZwickRoell의 ISO 6892-1 기술 지침은 A1을 익스텐소미터 피드백을 이용한 자동 폐루프 변형률 제어로 설명하며, A2는 요구되는 변형률을 달성하기 위해 크로스헤드 속도 방식을 사용합니다.
이 때문에 A1은 장비 측면에서 특히 흥미롭습니다.
A1에서는 익스텐소미터가 단순히 시료만 관찰하는 것이 아닙니다.
신호는 제어 루프에 참여합니다.
개념적으로:
Specimen deformation
↓
Extensometer
↓
측정된 변형률
↓
Controller
↓
Drive / crosshead response
↓
Specimen deformation changes
그리고 이 루프는 계속됩니다.
따라서 테스트 프로그램이 메서드 A1을 지정한다면, 소프트웨어에 "ISO 6892-1" 메서드가 포함되어 있는지 묻는 것만으로는 충분하지 않습니다.
또한 컨트롤러가 필요한 폐쇄 루프 변형률 제어를 위해 익스텐소미터 피드백을 사용할 수 있는지 알고 싶습니다.
익스텐소미터, 컨트롤러, 구동 시스템, 그립, 시료 강성, 기계 강성 모두 전체 시험 시스템의 동작 일부가 됩니다.
또한 쉽게 놓치기 쉬운 물질적 측면의 복잡함도 있습니다.
금속이 항복 과정에서 항상 균일하게 변형되는 것은 아닙니다.
일부 강철은 국지적인 항복 현상을 보일 수 있습니다. 변형이 국소화될 때, 익스텐소미터는 정의된 게이지 영역을 측정하는 것이지만, 시편의 변형이 평행 전체 길이에 균일하게 분포되지 않을 수 있습니다.
이로 인해 표본 행동, 익스텐소미터 위치, 제어 응답 간의 상호작용이 단순한 소프트웨어 체크박스보다 더 중요
해집니다.즉:
"Method A1 capable"은 단순히 테스트 템플릿의 이름이 아니라 측정 및 제어 시스템의 동작을 설명해야 합니다.
방법 A2의 경우, 장비 대화가 다르게 목표 변형률 거동이 직접적인 폐루프 익스텐소미터 피드백이 아닌 크로스헤드 속도로 접근됩니다. ZwickRoell은 A2를 개방루프 변형률 제어로 설명하며, 시험 시스템과 시료 강성을 고려하기 위해 사전 시험/설정이 필요하다고 언급합니다.
메서드 B는 또 다릅니다.
여기서 모든 ISO 테스트 속도 표를 복제할 필요는 없습니다. 현재 표준과 적용 가능한 재료/제품 사양을 사용하여 실제 속도, 허용 오차 및 전이를 확립해야 합니다.
기계 선택의 경우, 이 점은 더 간단합니다:
테스트가 어떻게 제어되는지 물어보세요—단지 표준 수치가 소프트웨어에 나타나는지뿐만 아니라.
그립을 선택하기 전에 샘플을 보여주세요
기계는 충분한 힘을 가졌음에도 불구하고 작업대 위에 놓인 시료에게는 사용할 수 없을 수 있습니다.
이 때문에 시료 도면은 그립 구성이 최종 확정되기 전에 기계 공급업체에 도착해야 합니다.
세 가지 일반적인 형태를 고려합니다.
Flat specimens
"sheet"라는 단어 이상이 필요해.
유용한 정보는 다음과 같습니다:
width
thickness
grip-end dimensions
surface condition
expected force
얇고 평평한 시료와 두꺼운 판 유래 시료가 반드시 같은 턱 요구사항을 만들지는 않습니다.
Round specimens
이제 접점 기하학이 변경됩니다.
그립 단면 직경과 시본 끝 설계를 알아야 합니다.
단순한 원통형 끝, 나사산 끝, 숄더드 시료 또는 다른 형상은 다른 하중 도입 전략을 초래할 수 있습니다.
와이어 및 소직경 제품
Wire는 자체 문제를 만듭니다.
시료는 통제되지 않은 미끄럼 없이 유지되어야 하지만, 과도한 국부 접촉 응력으로 인해 의도된 게이지 단면이 제대로 평가되기 전에 작은 단면이 손상될 수 있습니다.
직경, 표면, 재료 강도, 예상 힘 모두 중요한 요소입니다.
기계 프레임은 정확히 동일하게 유지되지만 시료 인터페이스는 완전히 변경될 수 있습니다.
그래서 다음과 같습니다:
하나의 범용 시험 기계가 여러 표본 계통을 커버할 수 있습니다. 한 쌍의 턱이 모두 덮이지는 않습니다.
실험실에서 테스트 시트, 라운드 바, 와이어를 한 프레임에 설치할 계획이라면, 이는 설치 후에 발견되지 않는 원래 장비 사양의 일부여야 합니다.

A 17.5 kN Specimen on a 50 kN Machine
이제 결정을 합쳐 봅시다.
고객이 다음과 같은 RFQ를 보냅니다:
| Requirement | Customer Information |
|---|---|
| Standard | ISO 6892-1 |
| Material | 스테인리스 스틸 |
| Specimen | Flat |
| Width | 12.5 mm |
| Thickness | 2.0 mm |
| Expected Rm | 700 MPa |
| Required results | Rp0.2, rm, A |
| Volume | 100 specimens/day |
첫 번째 계산은 간단합니다.
Original area:
12.5 × 2.0 = 25 mm²
초기 최대 힘 추정:
25 mm² × 700 N/mm² = 17,500 N
or:
≈ 17.5 kN
이론상으로는 50 kN 프레임이 편안해 보입니다.
그다음 나머지 RFQ가 중요해지기 시작합니다.
The customer needs Rp0.2.
이제 변형률 측정 전략이 필요합니다.
그들의 내부 절차는 메서드 A1을 명시합니다.
이제 익스텐소미터와 컨트롤러는 변형률 제어 시스템의 일부로서 함께 작동해야 합니다.
시료 도면에는 여러 두께가 표시되어 있습니다.
이제 제안된 턱 배열이 전체 표본 군을 포함하는지 확인해야 합니다.
그다음 다음을 알 수 있습니다:
100 specimens/day.
이제 로딩, 정렬, 그립 작동, 익스텐소미터 취급이 실험실 워크플로우의 일부가 되었습니다.
17.5 kN 계산은 정확했습니다.
단순히 전체 사양이 아니었습니다.
이 구분은 기계 견적이 거의 전적으로 다음과 같은 기준으로 비교되기 때문에 중요합니다:
최대 힘
Price
crosshead speed
그 사양들이 중요합니다.
하지만 제안된 시스템이 실제 테스트에 적합한지 여부는 알려주지 않습니다.
이 예시에서 유용한 구성 검토는 다음과 같습니다:
17.5 kN 예상 시료 힘
↓
확인하다 모든 등급 / 시료 크기에 걸친 상부 힘
↓
Map 루틴 작업 범위
↓
힘-측정 구성 선택
↓
평면 표본 그립 정의
↓
select extensometer
↓
Verify Method A1 제어 기능
↓
Review 100-test/day 처리 워크플로우
그래야만 거의 완전한 기계 사양을 갖게 됩니다.
Turning the Test requirement into a machine configuration(테스트 요구사항을 기계 구성으로 변환)
ITM-LAB의 경우, 이 유형의 작업에 적합한 두 가지 범용 테스트 기계 범위는 다음과 같습니다:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
이들은 프레임 범위이며, 자동 ISO 6892-1 선택이 아닙니다.
앞서 예시들이 이 차이를 명확히 합니다.
Ø8mm 시료에서 600 MPa의 예시적 힘은 약 30 kN 정도를 제공했습니다.
이 경우 RS-8000을 평가할 수 있는 범위에 적용되지만, 자동으로 구성을 완료하지는 않습니다.
우리의 Ø16 mm / 900 MPa 예시는 약 <강한 data-start="17253" data-end="17263">181 kN을 생성했습니다.
이로 인해 RS-8000A 구성을 평가할 수 있는 더 높은 용량 범위로 이동합니다.
다시 말하지만, 계산은 시작에 불과합니다.
프레임 용량 외에도 다음과 같은 조건이 필요합니다:
Load cell
Grips
Extensometer
Control method
Travel / 테스트 공간
Specimen range
Daily workflow
강철이 자동으로 RS-8000A를 의미하지는 않습니다.
알루미늄이 자동으로 RS-8000을 의미하지는 않습니다.
시료가 힘을 결정합니다.
필요한 결과가 측정 시스템의 많은 부분을 결정합니다.
테스트 방법은 제어 시스템에 영향을 미칩니다.
그 부분들이 정의된 후에야 기계 모델이 의미를 갖게 됩니다.
ISO 6892-1 RFQ와 함께 무엇을 보내야 할까요?
긴 실험실 사양은 필요하지 않습니다.
유용한 표본 도면은 보통 여러 단락 이상의 일반 요구사항을 알려줍니다.
초기 구성을 위해 보내세요:
- 재료 및 등급;
- product form;
- 표본 도면;
- 너비와 두께 또는 직경;
- 기대 인장 강도;
- 이미 알려진 경우 예상 상부 시험 전력;
- 필요한 결과, 예: Rp0.2, ReH/ReL, Rm 및 A;
- 절차상 A1, A2 또는 B 메서드를 선택하세요;
- 게이지 길이 / 익스텐소미터 요구사항;
- 가장 작은 및 최대 표본 가족;
- 하루 대략적인 테스트 수.
예상 힘이 모른다면 재료 명세서와 시료 도면을 보내세요.
이 경우 표준 숫자에서 추측하는 대신 계산을 시작할 수 있는 충분한 정보를 얻을
수 있습니다.ISO 6892-1 인장 시험 시스템 선택 로드맵

ISO 6892-1 인장 시험기 FAQ
ISO 6892-1에 필요한 기계 용량은 얼마인가요?
ISO 6892-1에는 단일 기계 용량이 없습니다.
초기 크기 측정을 위해 예상 상부 시편력을 원래 단면적과 예상 인장 강도에서 추정합니다:
Expected Force ≈ A₀ × Expected Tensile Strength
그 다음 기계를 최종 결정하기 전에 일반적인 작업력 범위, 부하 셀 구성, 그립, 익스텐소미터, 필요한 제어 방법 및 시료 계열을 고려하세요.
ISO 6892-1에 익스텐소미터가 필요한가요?
테스트 프로그램이 요구하는 속성과 제어 방법에 따라 다릅니다.
변형률 의존적 특성을 결정하기 위해 시료 변형률을 측정해야 할 경우, 적절한 익스소미터가 측정 시스템의 일부가 됩니다. 방법 A1의 경우, 익스텐소미터 신호는 폐쇄 루프 변형률 제어에도 사용됩니다.
따라서 올바른 익스텐소미터는 게이지 길이, 측정 범위, 필요한 결과 및 제어 전략과 같은 요인에 따라 달라집니다.
ISO 6892-1 방법 A1, A2, B의 차이점은 무엇인가요?
장비 선택 관점에서 방법 A1은 익스소미터 피드백을 이용한 폐쇄 루프 변형률 제어를 사용합니다. 방법 A2는 크로스헤드 속도를 이용한 개방루프 변형률 접근법이며, 방법 B는 해당 영역의 응력률을 기반으로 시험을 제어합니다.
실제 속도, 허용오차, 단계 전환에는 현재 표준을 사용해야 합니다.
기계를 선택하기 전에 인장력을 어떻게 추정하나요?
1차 장비 추정:
예상 최대 힘 ≈ 원래 단면적 × 예상 인장 강도
라운드 specimen에 대해:
A₀ = πd² / 4
직사각형 표본의 경우:
A₀ = 두께 ×
시험 대상 재료와 시료 범위에 대해 적절한 상한 기대값을 사용하세요. 그 결과는 ISO 시험 절차를 대체하는 것이 아니라 장비 크기 추정치입니다.
인장 시험기 하나로 평면, 둥근, 와이어 시료를 테스트할 수 있나요?
잠재적으로는—프레임, 힘 측정 시스템, 이동 및 기타 기계 요구 사항이 전체 시험 프로그램을 포함한다면 가능합니다.
그립 방식은 표본 계열에 따라 여전히 달라질 수 있습니다. 평평한 시편, 원형 시편, 철사는 서로 다른 접촉 형상과 미끄러짐 또는 국부 손상의 위험이 다릅니다.
ISO 6892-1과 ASTM E8/E8M은 호환되나요?
No. 두 방법 모두 금속 재료의 인장 시험을 다루지만, 별개의 표준이므로 서로 교환 가능한 절차로 간주해서는 안 됩니다.
프로젝트가 ASTM E8/E8M을 명시한다면, 해당 ASTM 요구사항에 따라 테스트 구성 및 실행하세요. ISO 6892-1이 명시되어 있다면 ISO 방법을 사용하세요.
두 시스템을 다루는 실험실의 경우, 소프트웨어, 익소멀리, 테스트 절차를 구성하기 전에 필요한 표준을 정의해야 하는 또 다른 이유입니다.
표준이 테스트를 정의합니다. 시료가 시스템을 정의합니다.
<강한 data-start="22852" data-end="22890">ISO 6892-1 인장 시험 기계에 대한 문의는 구체적일 수 있습니다.
장비 엔지니어에게는 대화의 시작점입니다.
우리는 아직 표본을 봐야 해.
그 이후로 선택 경로가 훨씬 명확해집니다:
Specimen Geometry
↓
Expected Force
↓
Routine Working Range
↓
Load Cell
↓
Grips
↓
Required results
↓
Extensometer
↓
Control Method
↓
Machine
이 순서는 흔한 실수를 방지합니다: 최대 용량에서 범용 테스트 기계를 먼저 선택하고 실제 테스트가 그에 맞게 하려는 시도입니다.
ISO 6892-1 시스템을 계획 중이라면 시료 도면, 재료 등급, 예상 인장 강도, 요구 결과, 시험 속도 방법 및 일일 시험량을 보내주세요.
이러한 세부사항은 표준 숫자보다 테스트 시스템 구성에 훨씬 더 유용합니다.
