
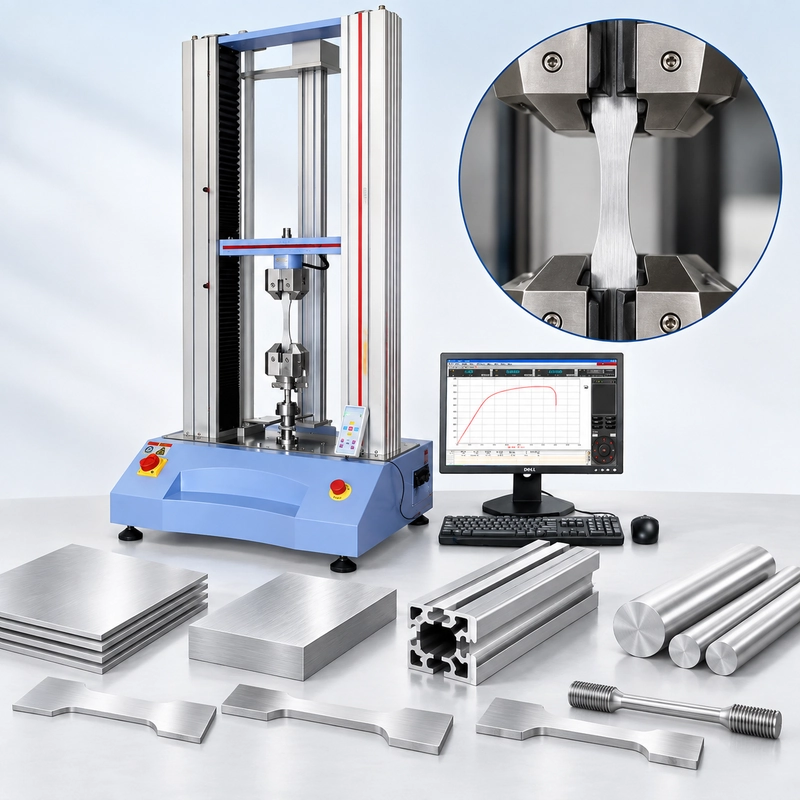
동일한 알루미늄 압출부에서 두 개의 인장 시료를 가공합니다.
같은 합금. 같은 성격이에요. 표본 크기는 거의 동일합니다.
이들의 최종 인장 강도는 거의 같지만, 신장이 눈에 띄게 낮다고 보고하는 경우도 있습니다.
결과가 잘못된 건가요?
반드시 그런 것은 아닙니다.
재료를 의심하기 전에 각 시료가 어디서 왔는지, 압출 방향에 대한 방향, 원래 게이지 길이, 변형 측정 방식, 그립에서 미끄러졌는지, 그리고 파손 지점을 확인하세요.
이것이 <강한 data-start="1583" data-end="1618">ASTM B557 알루미늄 인장 시험이 단순히 시편을 끌어당겨 부러뜨리는 것보다 더 복잡하게 만드는 이유입니다.
ASTM B557-15(2023)는 알루미늄 호일을 제외한 단조 및 주조 알루미늄 및 마그네슘 합금 제품의 장력 시험을 다룹니다. ASTM은 인장 시험을 단축 인장 응력 하에서 강도와 연성 정보를 얻는 방법으로 설명하며, 재료 비교, 합금 개발, 품질 관리, 적절한 조건에서의 설계 등 다양한 응용을 포함합니다.
하지만 실험실에서는 시험 소프트웨어에서 ASTM B557을 선택하는 것이 시작에 불과합니다.
결과는 시료, 측정 시스템, 인장 하중이 게이지 구간에 얼마나 깔끔하게 도달하는지에 따라 달라집니다.
ASTM B557이 실제로 측정하는 것들
범용 시험기는 "인장 강도"를 직접 측정하지 않습니다.
로드셀은 힘을 측정합니다. 익스텐소미터나 기타 변형률 측정 시스템은 시편의 정의된 부분에 대한 변형을 측정합니다.
이러한 측정값은 원래 시료 형상을 고려한 후에야 공학적 특성이 됩니다.
공학적 스트레스에 대해:
σ = F / A₀
여기서 F는 인장력이고 A₀는 원래 단면적입니다.
공학 변형에 대해:
ε = ΔL / L₀
여기서 ΔL은 게이지 길이 변경이며, L₀는 원래 게이지 길이입니다.
두 개의 시료가 모두 15 kN에 도달한다고 가정해 봅시다.
시료 A의 원래 면적이 50 mm²라면:
15,000 / 50 = 300 MPa
표본 B의 원래 면적이 75 mm²라면:
15,000 / 75 = 200 MPa
로드셀은 동일한 최대 힘을 측정했습니다. 계산된 공학적 응력은 매우 다릅니다.
신장에도 같은 원리가 적용됩니다. 확장은 적절한 게이지 길이와 측정 절차와 관련될 때만 의미가 있습니다.

알루미늄 인장 곡선 읽기
인장 시험은 결과를 단일 최대 힘 값이 아닌 물질 반응으로 처리할 때 훨씬 더 유용해집니다.
일반적인 알루미늄 응력-변형 곡선의 시작에서는 변형이 주로 탄성적입니다. 하중이 계속되면 영구적인 변형이 시작되고 시편이 소성 영역에 진입합니다.
응력은 시료가 최대 공학적 응력에 도달할 때까지 계속 증가합니다—<강한 데이터-시작="4525" data-end="4560">ultimate 인장 강도(UTS)).
UTS를 넘어서는 변형은 점점 국소화될 수 있습니다. 목 조항이 발생하고, 결국 골절이 발생합니다.
따라서 하나의 곡선은 여러 가지 다른 정보를 제공할 수 있습니다.
두 개의 표본을 고려해 보십시오:
| Property | Specimen A | Specimen B |
|---|---|---|
| Yield Strength | 275 MPa | 278 MPa |
| UTS | 315 MPa | 316 MPa |
| Elongation | 12% | 7% |
UTS만 보면 이 표본들은 거의 동일해 보입니다.
그들의 연성은 다른 이야기를 말해줍니다.
따라서 항복 강도, UTS, 신장은 '강도'를 설명하는 데 있어 서로 바꿔 쓸 수 없습니다. 이들은 인장 반응의 다양한 측면을 나타냅니다.
완전 곡선은 또 다른 장점인 맥락을 추가합니다.
비정상적인 초기 토 변화, 초기 경사 변화, 또는 최대 하중 이전의 예상치 못한 사건은 최종 결과 표가 알려주지 않는 무언가를 드러낼 수 있습니다.

왜 항복 강도가 변형률 측정에 의존하는가
많은 알루미늄 합금은 일부 강철에서 흔히 나타나는 뚜렷한 항복점을 보여주지 않습니다.
대신 증명 또는 항복 강도는 오프셋 방법으로 결정할 수 있습니다.
익숙한 0.2% 오프셋이 이 원리를 보여줍니다.
먼저, 응력-변형 응답의 탄성 부분을 확립합니다. 그 경사에 평행한 선은 지정된 변형률 오프셋만큼 변위됩니다. 오프셋선과 응력-변형률 곡선의 교차점이 해당 증명/항복 강도를 정의합니다.
실험실에서 어려운 부분은 오프셋선을 그리지 않는 것입니다.
교차점이 계산된 영역에서 신뢰할 수 있는 변형률 데이터를 얻고 있습니다.
크로스헤드 이동이 자동으로 견본 변형이 되지 않습니다
크로스헤드는 완전한 기계적 시험 시스템에 속합니다.
이동에는 시료 연장, 그립 장착, 기계 준수, 고정구 변형 및 하중 트레인 내 기타 움직임이 포함될 수 있습니다.
따라서 1.00 mm의 크로스 헤드 이동은 정의된 시료 게이지 단면 내에서 1.00 mm 확장으로 자동으로 해석되어서는 안 됩니다.
익스텐소미터는 시료 자체의 지정된 게이지 길이 내에서 변형을 측정하여 다르게 접근합니다.
이 구분은 특히 증명/항복강도와 같은 변형률 의존 결과에 중요합니다.
기계는 최대 힘을 정확히 측정할 수 있지만, 변형 채널이 적절하지 않으면 증명-강도 측정에 적합하지 않은 상태입니다.
기계 용량과 힘의 정확도는 인장 시스템의 일부일 뿐입니다.

시료는 측정의 일부입니다
기계 용량이 시료 기하학보다 더 많은 관심을 받는 경우가 많습니다.
인장 시험에서는 장비 논의가 잘못된 방향으로 흘러갈 수 있습니다.
알루미늄 시트로 가공한 얇고 평평한 쿠폰과 바에서 가공한 둥근 시편이 비슷한 최대 힘을 낼 수 있습니다. 여전히 매우 다른 그립 및 변형률 측정 방식이 필요할 수 있습니다.
원래의 단면적은 근본적인 부분인데, 이는 힘을 공학적 응력으로 변환하기 때문입니다.
직사각형 단면의 경우:
A₀ = 두께 ×
라운드 섹션에 대해:
A₀ = πd² / 4
따라서 폭, 두께 또는 직경의 오류가 시험 전반에 걸쳐 계산된 응력에 영향을 미칩니다.
게이지 길이는 변형과 신장에 대한 기준을 설정하는 다른 목적을 가집니다.
짧은 게이지 길이에서 1밀리미터 신장은 긴 게이지 길이에서 1밀리미터의 변형과 같은 변형을 나타내지 않습니다.
축소 단면과 전이 기하학도 중요합니다. 하중은 불필요한 국부 응력 집중 없이 의도된 게이지 영역에 진입해야 합니다.
여기서 시료 준비가 시험의 일부가 됩니다.
버, 손상된 가장자리, 가공 자국, 잘못된 전환 또는 의도치 않은 노치가 선호되는 파단 원점이 될 수 있습니다. 여러 시료가 동일한 가공 결함으로 반복적으로 고장나면, 기계 용량을 늘려도 문제가 해결되지 않습니다.
평평하고 둥근 시편은 동일한 UTM에서 테스트해도 서로 다른 턱 기하학과 익스텐소미터 배열을 요구할 수 있습니다.
프레임은 측정 시스템의 한 구성 요소일 뿐입니다.
Same 모두oy, Different Sampling Direction
공급자가 인장 결과를 보고합니다. 들어오는 검사 실험실에서 또 다른 보고가 있습니다.
기계를 비교하기 전에 샘플을 비교하세요.
압연판, 판재, 압출 알루미늄 제품은 가공 과정에서 방향성 기계적 특성을 가질 수 있습니다.
주 처리 방향에 대해 종방향으로 채취한 시료가 반드시 횡방향으로 채취한 시료와 기계적으로 동등할 수는 없습니다.
화학 성분이 같을 수도 있습니다.
템포는 같을 수 있습니다.
재료 구조의 인장 하중 대비 방향은 그렇지 않습니다.
이는 특히 공급업체 인증서와 들어오는 검사 결과를 비교할 때 중요합니다. 두 실험실이 차이를 기계 불일치의 증거로 간주하기 전에 유사한 샘플링 위치와 방향을 사용했는지 확인하다.
ASTM은 또한 재료나 부품의 특정 부분에서 가공된 표준화된 시료가 최종 제품 전체의 강도와 연성, 또는 다양한 서비스 환경에서의 거동을 완전히 대표하지 않을 수 있음을 경고합니다.

파절이 알려줄 수 있는 것들
인장 결과가 의심스러울 때, 파손된 시료는 종종 가장 먼저 확인할 만한 장소 중 하나입니다.
의도된 게이지 영역 내 균열은 턱 바로 옆의 골절과는 다른 이야기를 전합니다.
근접 그립 골절은 그립 유발 손상, 축 정렬 불량, 부적절한 턱 면, 가공 손상, 국소적 응력 집중과 연관될 수 있습니다.
이는 진단 신호이지 자동으로 결과를 거부하는 이유가 아닙니다. 승인 여부는 여전히 해당 시험과 제품 요구사항에 따라 달라집니다.
Slippage는 다른 이야기를 전합니다.
시료가 하중 중 턱에 대해 이동한다면, 측정된 시스템 움직임의 일부는 의도한 시료 변형이 아니라 미끄러짐에서 비롯됩니다.
상대적으로 부드러운 알루미늄 표면의 경우, 그립은 두 가지 역할을 합니다: 필요한 인장력을 미끄러짐 없이 전달하고, 의도치 않은 파손 위치를 방지하는 것입니다.
정렬도 같은 이유로 중요합니다.
의도된 조건은 주로 단축 장력입니다. 시료를 축에서 벗어나 설치하면 재료 요구에 포함되지 않았던 굽힘이 발생할 수 있습니다.
 ,至少大于150KB,保证图片质量.webp)
숫자가 일치하지 않을 때는 여기서 시작하세요
예상치 못한 결과가 모두 같은 원인을 가진 것은 아닙니다. 이 패턴은 두 숫자가 다르다는 사실보다 보통 더 유용합니다.
| What You See | Check First |
|---|---|
| UTS는 반복 가능하지만 신장은 산란적입니다 | 게이지 길이, 신장 방법, 파단 위치, 시료 방향 |
| yield는 UTS보다 더 다양합니다 | Extensometer, 초기 곡선, 프리로드/제로 상태, 제어 속도 |
| 턱 근처의 반복 골절 | 정렬, 턱면, 그립 손상, 가공 품질 |
| 초기 토가 곡선에 나타납니다 | 그립 좌석, 슬랙, 프리로드, 익스텐소미터 설치 |
| 시료 미끄러짐 | Jaw selection, gripping condition, specimen surface |
| Supplier와 incoming results disagree | 모두oy, 템퍼, 제품 형태, 두께, 샘플링 위치 및 방향 |
이 때문에 전체 인장 곡선을 유지하는 것이 문제 해결 시 유용합니다.
마지막 숫자가 보고된 내용을 알려줍니다.
이 곡선은 테스트가 다르게 동작하기 시작했을 때를 보여주는 데 도움을 줍니다.
이 표본이 차이가 어디서 왔는지 설명하는 데 도움을 줄 수 있습니다.
ASTM B557, B557M 및 ASTM E8/E8M
ASTM B557/B557M과 E8/E8M은 관련된 인장 시험 방법이지만, 서로 바꿔 쓸 수 있는 명칭으로 취급해서는 안 됩니다.
ASTM은 현재 B557-15(2023><)를 활성 상태로 지정하고 있습니다. B557은 단조 및 주조 알루미늄 및 마그네슘 합금 제품을 포함하며, B557M은 미터법 모델입니다.
ASTM E8/E8M은 금속 재료의 인장 시험을 더 넓은 범위로 다루고 있으며; 현재 유효한 버전은 E8/E8M-25입니다.
| <번째 data-start="15298" data-end="15318" data-col-size="sm" class="last:pe-10">ASTM B557 / B557M | ASTM E8/E8M | |
|---|---|---|
| Main focus | 알루미늄 및 마그네슘 합금 제품 | 금속 재료 일반에 |
| Product forms | Wrott and Cast Products | Broad metallic product forms |
| 알루미늄 호일 | Excluded from B557/B557M | Follow governing specification |
| Unit approach | B557: inch-pound; B557M: SI | Combined E8/E8M framework |
| Method selection | Follow governing specification | Follow governing specification |
실용적인 규칙은 다음과 같습니다:
도면, 자재 명세서, 구매 요구사항 또는 고객 절차에서 요구하는 방법과 판을 사용하세요.
시료가 알루미늄이라는 이유만으로 방법을 선택하지 마십시오.
From Specimen Load to Machine Configuration
ASTM 번호는 기계 용량을 결정하지 않습니다.
합금 명칭도 마찬가지입니다.
예상 인장 강도와 원래 시료 면적부터 시작:
예상 최대 힘 ≈ 예상 UTS × A₀
평면 시편이 다음과 같은 축소 단면을 가진다고 가정하자:
12.5 mm × 3.0 mm
Original area:
37.5 mm²
만약 기대 UTS가 다음과 같다면:
310 MPa
then:
F ≈ 310 × 37.5
F ≈ 11,625 N ≈ 11.6 kN
이제 훨씬 더 큰 단면적을 생각해 봅시다:
A₀ = 250 mm²
기대 UTS는 다음과 같습니다:
350 MPa
추정 최대 힘은 다음과 같습니다:
350 × 250 = 87,500 N
or:
87.5 kN
두 샘플 모두 알루미늄입니다.
두 차의 힘 요구는 완전히 다릅니다.
이 때문에 "알루미늄 인장 시험기"는 기계 용량 사양이 아닙니다.
모두oy 이름이 기계 용량을 결정하지 않습니다. 예상 강도 × 표본 면적을 나타냅니다.
Force Capacity는 첫 번째 검사일 뿐입니다
예상 작업력이 알려지면 인장 시스템의 나머지 부분을 구성할 수 있습니다.
ITM-LAB의 관련 UTM 범위는 다음과 같습니다:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
11.6 kN 예시는 RS-8000 구성으로 이어질 수 있는 범위에 속합니다. 87.5 kN 요구량은 이미 그 범위를 초과하며, 논의를 RS-8000A와 같은 더 높은 용량 플랫폼으로 이동시킬 것입니다.
하지만 프레임 용량만으로는 충분하지 않습니다.
전체 구성에는 하중 셀 범위, 평면 또는 원형 시편 기하학, 그립 및 턱 선택, 게이지 길이, 익스텐소미터 요구사항, 사용 가능한 시험 공간, 예상 확장, 제어 방법, 요구되는 보고 사항도 고려해야 합니다.
50 kN 기계는 50 kN 미만의 파손력이 있는 모든 시료에 대해 자동으로 최적의 측정 시스템이 아닙니다.
작업 범위도 중요합니다.

A quick configuration example
알루미늄 압출 쿠폰을 시험하는 검사 실험실을 고려해 보십시오.
표준: ASTM B557M
원래 지역: 60 mm²
예상 UTS: 약 320 MPa
필수 결과: 항복 강도, UTS, 신장, 완전 응력-변형 곡선
예비 최대 힘 추정치는 다음과 같습니다:
320 × 60 = 19,200 N = 19.2 kN
이는 <강한 data-start="19122" data-end="19133">RS-8000 구성의 힘 범위를 가리킵니다.
하지만 표본 도면은 여전히 필요합니다.
다음 질문은 시료가 평평한지 둥글지, 어떤 그립이 적합한지, 지정된 게이지 길이, 증명/항복 강도에 익스텐소미터가 필요한지, 시험 이동 범위, 실험실에서 몇 개의 시료를 검사할 예정인지입니다.
19.2 kN 계산은 대략적인 부하 요구량을 나타냅니다.
전체 테스트 시스템을 명시하지 않습니다.
ASTM B557 RFQ에 포함할 내용
시료 도면은 일반적으로 추정된 기계 용량보다 더 유용합니다.
| Requirement | What to Send |
|---|---|
| Standard | ASTM B557 / B557M |
| Material | 모두oy + temper |
| Product form | 시트 / 플레이트 / 압출 / 바 / 주조 |
| Specimen | Drawing or dimensions |
| Cross-section | 두께 또는 직경 × | 너비
| 샘플링 방향 | Longitudinal / transverse / other |
| 기대 강도 | MPa 또는 ksi, 알고 있을 경우 |
| Required results | Yield / UTS / 신장 / 곡선 |
| 변형 측정 | Extensometer requirement, 별도로 지정되어 있을 경우 |
| Test volume | Specimens/day |
예상 힘이 알려지지 않으면 시료 치수와 예상 인장 강도를 보내세요.
우리는 다음을 추정할 수 있습니다:
Expected Force ≈ UTS × A₀
예상 강도도 알 수 없다면, 합금, 템퍼, 제품 형태, 시료 도면만으로도 구성 논의를 시작할 수 있습니다.
FAQ
ASTM B557은 무엇을 다루나요?
ASTM B557은 알루미늄 호일을 제외한 단조 및 주조 알루미늄 및 마그네슘 합금 제품의 인장 시험을 다룹니다. ASTM은 인장 시험을 단축 인장 응력 하에서의 강도와 연성에 관한 정보를 제공하는 것으로 설명합니다.
ASTM B557과 B557M의 차이점은 무엇인가요?
B557은 인치-파운드 버전이고 B557M은 미터법 버전입니다. 실험실은 단순히 한 테스트 장비를 다른 것으로 전환하기보다는 규격서에 따라 요구되는 특정 방법을 따라야 합니다. ASTM은 현재 B557-15(2023)와 B557M-15(2023)를 모두 활성 상태로 등재하고 있습니다.
ASTM B557 또는 ASTM E8/E8M—어느 쪽을 사용해야 할까요?
재료 규격, 도면, 구매 요구사항 또는 고객 절차를 따릅니다. B557/B557M은 알루미늄 및 마그네슘 합금 제품을 구체적으로 다루는 반면, ASTM E8/E8M은 금속 인장 시험을 더 넓게 다룹니다.
ASTM B557에 익스텐소미터가 필요한가요?
이는 필요한 속성과 적용 절차에 따라 다릅니다. 증명/항복 강도와 같은 정확한 변형 의존 특성이 요구되는 경우, 변형률 측정이 특히 중요해집니다. 크로스헤드 이동이 자동으로 정확한 게이지 단면 변형률로 간주되어서는 안 됩니다.
ASTM B557에 필요한 기계 용량은 얼마인가요?
ASTM B557 기계 용량은 단일 존재하지 않습니다. 예상 UTS × 원래 단면적을 기준으로 최대 인장력을 추정하고, 그 다음 하중 셀 거리, 그립, 익스텐소미터, 시험 공간, 이동, 제어 및 보고 요구사항을 검증합니다.
기계 카탈로그가 아닌 시료 도면부터 시작하세요
ASTM B557 시험 구성에 가장 유용한 정보는 RFQ에서 추정되는 기계 용량이 거의 아닙니다.
이것은 표본입니다.
단면적은 재료 강도가 힘으로 어떻게 변환되는지를 결정합니다. 게이지 길이와 변형률 측정은 변형 해석에 영향을 미칩니다. 샘플링 방향은 측정된 물질 반응을 바꿀 수 있습니다. 그립은 하중이 게이지 구간에 깔끔하게 도달하는지 결정합니다. 그리고 파절 자체가 최종 결과 표에 나타나지 않는 문제를 드러낼 수 있습니다.
실용적인 선택 경로는 다음과 같습니다:
시료 → 예상 강도 → 예상 힘 → 변형률 측정 → 그립 → 시험 공간 → 기계
적절한 작업 범위 내의 알루미늄 인장 응용을 위해 ITM-LAB RS-8000 (10–50 kN)을 시료와 필요한 측정값을 중심으로 구성할 수 있습니다. 더 높은 힘의 응용은 RS-8000A (100–300 kN)에 매핑할 수 있습니다.
